
خمکاری ورق فلزی چیست؟ + انواع روش های خم کردن ورق
نغمه
انتشار:
1405/06/28
بروزرسانی:
1405/07/04
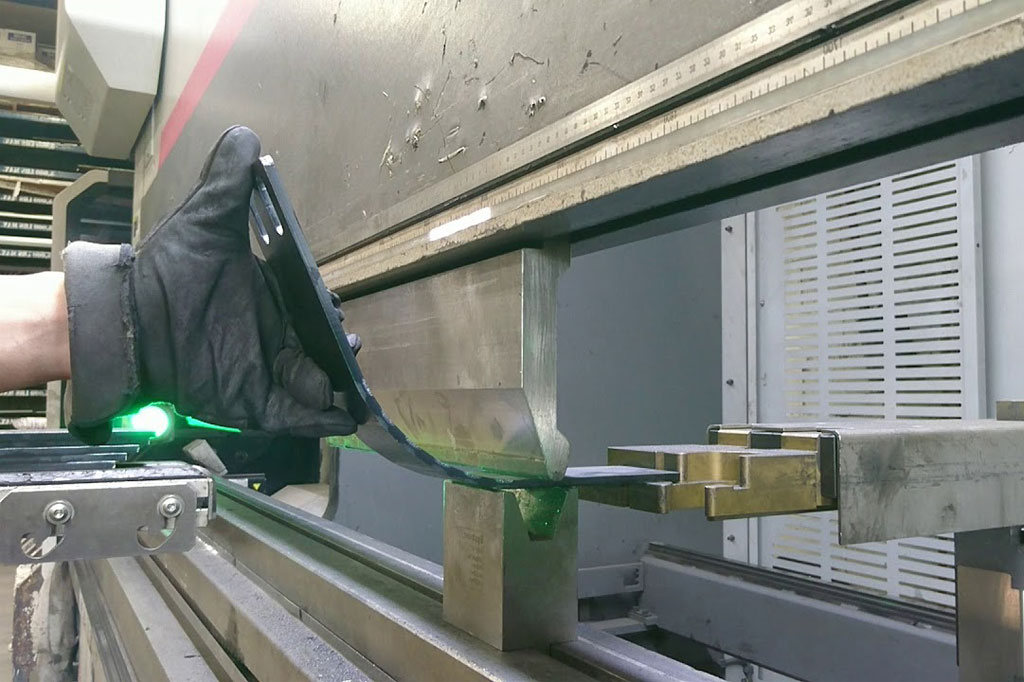
خمکاری ورق فلزی یعنی تبدیل یک ورق صاف به قطعهای که دقیقاً متناسب با نیاز پروژه شما باشد. اما برای رسیدن به یک خم تمیز و دقیق، فقط فشار دادن ورق کافی نیست؛ جنس و ضخامت ورق، زاویه خم و روش اجرا همگی اهمیت دارند. انتخاب اشتباه میتواند باعث ترک، تغییر شکل یا حتی هدر رفتن ورق شود.
در ادامه خیلی ساده بررسی میکنیم خمکاری ورق چیست، چه روشهایی دارد، هر روش برای چه کاری مناسبتر است و ورقهای ضخیم را چطور باید خم کرد.
خمکاری ورق فلزی چیست؟
خمکاری ورق فلزی به کاری است که طی آن، یک ورق فلزی مسطح تحت نیروی مکانیکی تغییر شکل میدهد تا به زاویه یا فرم موردنظر برسد. در این فرآیند، بخش بیرونی خم تحت کشش و بخش داخلی تحت فشار قرار میگیرد و در نتیجه، ورق بدون جدا شدن یا حذف ماده، به شکل جدیدی درمیآید.
برای اجرای دقیق خمکاری، عواملی مانند جنس و ضخامت ورق، زاویه خم، شعاع خم داخلی، نوع ابزار و روش خمکاری باید در نظر گرفته شوند. یکی از پارامترهای مهم در محاسبات نیز عامل K یا K-Factor است که موقعیت تقریبی محور خنثی را در ضخامت ورق مشخص میکند و مقدار آن به جنس ورق، روش خمکاری، ابزار و شرایط فرآیند بستگی دارد.
برای اطلاع از قیمت ورق سیاه با مجموعه آسن ارتباط بگیرید.
انواع روشهای خم کردن ورق فلزی
روش خمکاری با توجه به جنس و ضخامت ورق، زاویه موردنیاز، شعاع خم، دقت ابعادی و تیراژ تولید انتخاب میشود. مهمترین روشها عبارتاند از:
1. خمکاری هوایی
یکی از رایجترین روشهای خمکاری با پرس برک است. در این روش، پانچ ورق را تا انتهای قالب فشار نمیدهد و زاویه نهایی با میزان حرکت پانچ و عمق نفوذ آن کنترل میشود. انعطافپذیری بالا، نیاز به نیروی کمتر و امکان ایجاد چند زاویه مختلف با یک قالب، از مهمترین مزایای این روش است.
2. خمکاری کف قالب
در این روش، ورق تا سطح داخلی قالب فشرده میشود تا زاویه آن به زاویه قالب نزدیک شود. این روش نسبت به خمکاری هوایی به نیروی بیشتری نیاز دارد، اما کنترل زاویه و تکرارپذیری مناسبی ارائه میدهد.
خمکاری سکهای
در این روش، پانچ با نیروی بسیار زیاد به ورق فشار وارد میکند و تغییر شکل پلاستیک در ناحیه خم بهطور قابلتوجهی افزایش مییابد. نتیجه آن خم دقیقتر و کاهش برگشت فنری است، اما نیروی پرس موردنیاز در این روش بیشتر از سایر روشهاست.
3. خمکاری چرخشی
در این روش، ابزار خم بهصورت چرخشی حرکت میکند و ورق را به زاویه موردنظر میرساند. تماس کنترلشده ابزار با سطح ورق میتواند احتمال ایجاد خط و خراش را کاهش دهد و برای قطعاتی که ظاهر سطح اهمیت دارد، انتخاب درستی است.
4. خمکاری رولی
ورق از میان چند غلتک عبور میکند و بهتدریج به شکل منحنی، قوس یا استوانه درمیآید. این روش بیشتر برای تولید قطعات بزرگ و منحنی مانند پوسته مخازن، بدنههای استوانهای و قطعات قوسی کاربرد دارد.
5. خمکاری لبهای یا وایپ
در این روش، بخشی از ورق توسط گیره ثابت نگه داشته میشود و لبه آزاد آن با حرکت ابزار به زاویه موردنظر خم میشود. این روش برای ایجاد لبه، فلنج و فرمهای زاویهدار در قطعات ورقی کاربرد دارد.
در کنار این روشها، V-Bending نیز یکی از رایجترین هندسههای خمکاری با قالب V شکل است که روشهایی مانند خمکاری هوایی، کف قالب و سکهای میتوانند در همین خانواده اجرا شوند.
در برخی شرایط خاص نیز ممکن است خمکاری گرم مورد استفاده قرار گیرد. این روش بیشتر برای متریالها یا ضخامتهایی مطرح است که خمکاری سرد آنها به نیروی بسیار زیاد یا شعاع خم نامناسب نیاز دارد؛ با این حال، استفاده از حرارت باید مطابق مشخصات فنی گرید فولاد انجام شود.
پرس برک، دستگاه خمکاری است، نه یک روش خمکاری. همچنین دستگاههای دستی و رولفرمینگ نیز تجهیزات اجرای فرآیند هستند و نباید با روش خمکاری یکسان در نظر گرفته شوند.
دلایل خمکاری ورق فلزی
چرا اصلاً باید یک ورق صاف را خم کرد؟ جواب این سوال فقط یک دلیل ندارد؛ چند دلیل عملی و اقتصادی در کنار هم این فرآیند را ضرورت میبخشد:
- افزایش استحکام و سختی قطعه: خمکردن ورق میتواند با ایجاد فرمهایی مانند L، U، V و مقاطع مشابه، سختی و مقاومت قطعه را بدون افزایش ضخامت آن بیشتر کند. به همین دلیل از خمکاری در ساخت شاسیها، قابها، محفظهها، کانالها و بسیاری از قطعات صنعتی استفاده میشود.
- رساندن قطعه به شکل کاربردی نهایی: خیلی از محصولات و قطعات فلزی بدون ایجاد خم، شکل و عملکرد موردنظر را پیدا نمیکنند؛ از کانالهای هواساز و بدنه تابلوهای برق گرفته تا قابها، محفظهها و قطعات تجهیزات صنعتی.
- کاهش نیاز به اتصال چند قطعه: در بسیاری از طراحیها میتوان بهجای ساخت یک قطعه از چند بخش مجزا و اتصال آنها با جوش یا پیچ، یک ورق را با چند خم به فرم موردنظر رساند. این کار میتواند تعداد اتصالات و عملیات مونتاژ را کاهش دهد.
- دقت و تکرارپذیری بالا در تولید انبوه: دستگاههای مدرن خمکاری، بهویژه پرسبرکهای CNC، امکان تولید قطعات متعدد با زاویه و ابعاد تکرارپذیر را فراهم میکنند.
- امکان تولید فرمهای متنوع: با ترکیب چند خم در زوایای مختلف میتوان قطعاتی با هندسههای پیچیده تولید کرد که ساخت آنها با یک ورق تخت امکانپذیر نیست.
مراحل خمکاری فلزی
خمکاری دقیق فقط به قرار دادن ورق زیر پانچ و اعمال فشار محدود نمیشود. پیش از شروع کار باید مشخصات ورق، زاویه و شعاع خم و ابزار مناسب تعیین شود تا قطعه نهایی با ابعاد طراحیشده مطابقت داشته باشد.
- بررسی جنس و ضخامت ورق: ابتدا جنس، گرید، ضخامت و جهت نورد ورق مشخص میشود؛ زیرا این عوامل روی نیروی خمکاری، حداقل شعاع خم و احتمال ترکخوردگی اثر دارند.
- تعیین زاویه و شعاع خم: زاویه نهایی و شعاع خم داخلی بر اساس نقشه قطعه و محدودیتهای متریال تعیین میشود. هرچه شعاع خم کوچکتر باشد، احتمال ایجاد ترک در برخی ورقها بیشتر میشود.
- محاسبه ابعاد بازشده ورق: پیش از خم، ابعاد ورق تخت باید با درنظرگرفتن پارامترهایی مانند شعاع خم، ضخامت ورق، K-Factor و میزان خم محاسبه شود تا پس از شکلدهی، قطعه به ابعاد نهایی موردنظر برسد.
- . انتخاب پانچ و قالب: ابزار مناسب بر اساس ضخامت ورق، زاویه و نوع فرآیند انتخاب میشود. انتخاب نادرست پانچ یا دهانه قالب میتواند باعث تغییر شکل نامناسب، ایجاد ترک یا افزایش نیروی موردنیاز شود.
- تنظیم دستگاه و اجرای خم: نیروی پرس، موقعیت ورق، عمق حرکت پانچ و سایر تنظیمات دستگاه متناسب با مشخصات قطعه تعیین میشوند. سپس ورق با اعمال نیروی کنترلشده به زاویه موردنظر میرسد.
- کنترل برگشت فنری: پس از برداشتن نیرو، فلز تا حدی تمایل دارد به شکل اولیه خود برگردد که به آن برگشت فنری گفته میشود. در صورت نیاز، زاویه خم هنگام اجرای فرآیند با توجه به این پدیده اصلاح میشود.
- کنترل نهایی کیفیت: در پایان، زاویه خم، ابعاد قطعه، شعاع خم، کیفیت سطح و وجود یا نبود ترک و تغییر شکل ناخواسته بررسی میشود تا قطعه با نقشه و مشخصات فنی مطابقت داشته باشد.
خمکاری ورق ضخیم چگونه انجام میشود؟
خمکاری ورق ضخیم به نیروی بیشتری نسبت به ورقهای نازک نیاز دارد و انتخاب دستگاه، قالب و شعاع خم در آن اهمیت بیشتری پیدا میکند. با افزایش ضخامت، ظرفیت پرس و ابعاد ابزار باید متناسب با نیاز فرآیند انتخاب شود تا ورق بدون ایجاد ترک، لهشدگی یا تغییر شکل ناخواسته خم شود.
در خمکاری ورقهای ضخیم، معمولاً ابتدا گرید و مشخصات مکانیکی فولاد بررسی و حداقل شعاع خم مجاز تعیین میشود. سپس پانچ و قالب مناسب انتخاب و نیروی موردنیاز محاسبه میشود. جهت نورد نیز اهمیت دارد، زیرا خمکردن در جهت نامناسب نسبت به جهت نورد میتواند در برخی فولادها احتمال ترکخوردگی را افزایش دهد.
ضخیم بودن ورق بهتنهایی به معنی نیاز به خمکاری گرم نیست. بسیاری از ورقهای ضخیم با تجهیزات مناسب بهصورت سرد خم میشوند. در مورد برخی فولادهای خاص یا شرایطی که خمکاری سرد با محدودیت جدی روبهرو است، ممکن است پیشگرمکردن یا خمکاری گرم مورد بررسی قرار گیرد؛ اما دمای مناسب باید بر اساس گرید فولاد و دستورالعمل فنی آن تعیین شود.
جمعبندی
خمکاری ورق فلزی یکی از فرآیندهای مهم شکلدهی فلزات است که ورق تخت را بدون حذف ماده به قطعهای با فرم و ابعاد موردنیاز تبدیل میکند.
همین حالا میتوانید با کارشناسان فروش ما تماس بگیرید تا از استعلام آنی قیمت ورق تا مشاوره فنی رایگان درباره بهترین روش خمکاری برای پروژهتان، همهچیز را یکجا بپرسید. با تماس شماره شماره ۸۸۸۸۵۷۲۰-۰۲۱، هم در وقت و هزینهتان صرفهجویی میکنید و هم مطمئن میشوید محصول درست را سفارش دادهاید.
سؤالات متداول
1.خمکاری ورق ضخیم چگونه انجام میشود؟
پیش از اجرا باید گرید فولاد، ضخامت، جهت نورد و حداقل شعاع خم بررسی شود. در برخی فولادهای خاص ممکن است پیشگرمکردن نیز طبق دستورالعمل فنی متریال مطرح باشد.
2. تفاوت خمکاری هوایی و کف قالب چیست؟
در خمکاری هوایی، پانچ تا انتهای قالب وارد نمیشود و زاویه خم با میزان حرکت پانچ کنترل میشود؛ اما در خمکاری کف قالب، ورق بیشتر داخل قالب فشرده میشود تا به فرم قالب نزدیک شود.
3. آیا خمکاری دستی برای همه ورقها جواب میدهد؟
خیر، خمکاری دستی معمولاً فقط برای ورقهای نازک و تیراژ پایین مناسب است؛ برای ورقهای ضخیم یا تولید انبوه، استفاده از دستگاههای پرس ضروری است.
4. چرا بعضی از ورقها قبل از خمکاری باید حرارت ببینند؟
فولادهایی که درصد کربن یا استحکام بالایی دارند، در خمکاری سرد ممکن است ترک بخورند یا بشکنند؛ به همین دلیل ابتدا حرارت داده میشوند تا با انعطاف بیشتری خم شوند.
5. دستگاه پرس برک چه مزیتی نسبت به روش دستی دارد؟
دستگاه پرس برک دقت بالاتر، سرعت بیشتر و تکرارپذیری کامل در تولید انبوه فراهم میکند، در حالیکه روش دستی برای کارهای سفارشی و حجم کم مناسبتر است.
6. آیا خمکاری روی هر نوع فلزی قابل انجام است؟
بله، فولاد کربن، فولاد ضدزنگ، آلومینیوم، مس و برنج همگی قابل خمکاری هستند، اما میزان فشار و روش موردنیاز بسته به جنس و ضخامت فلز فرق میکند.
آخرین خبرها
تفاوت نبشی سبک و سنگین چیست؟+ ویژگیهای کامل هر کدام
1405-06-28 11:00:31خمکاری ورق فلزی چیست؟ + انواع روش های خم کردن ورق
1405-06-28 10:31:58انواع سایز تیرآهن و کاربردشان + جدول سایز تیرآهن
1405-06-21 11:59:53برشکاری ورق سیاه چگونه انجام می شود؟ + معرفی ابزارهای برشکاری ورق سیاه
1405-06-14 11:00:00فرایند تولید تیرآهن از 0 تا 100
1405-05-24 11:00:03تفاوت تیرآهن و هاش چیست؟ | کاربردهای هر کدام بطور کامل
1405-05-17 11:07:18بندیل تیرآهن چیست؟ وزن هر بندیل تیرآهن چقدر است؟
1405-05-10 11:59:02چرا قیمت نبشی در نوسان است؟
1404-09-08 11:00:36نحوه اجرای مهار دیوار با میلگرد چگونه است؟
1404-09-05 11:00:56تفاوت ورق سیاه با ورق روغنی و کاربرد هرکدام
1404-09-01 23:00:50دیوار حائل چیست؟ تعریف، انواع و مزایای دیوار حائل
1404-08-28 11:00:58حداقل و حداکثر فاصله بین میلگردها در ساختمان های بتنی
1404-08-24 11:00:30کیفیت و مشخصات میلگرد سلفچگان
1404-08-17 23:47:25جدول ضخامت ورق سیاه و کاربرد هر کدام + نحوه خرید ورق
1404-08-17 11:00:49آهنکشی در آسانسور چیست؟ + مراحل اجرایی و نکات کلیدی
1404-08-14 11:00:15